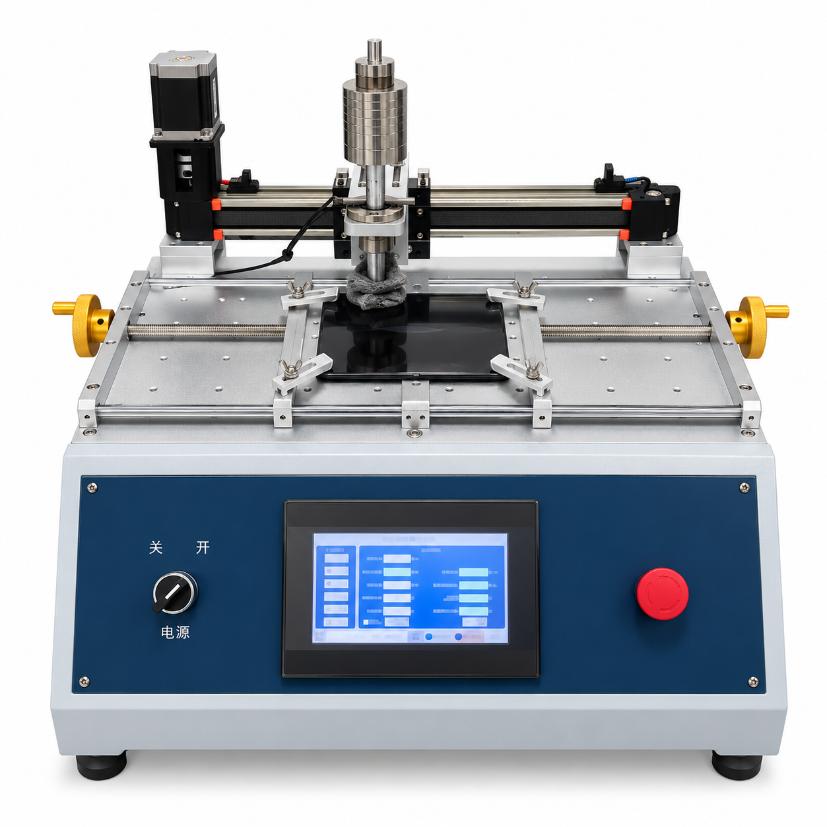
与通用耐磨机的差别在于“轻载荷 + 高精度 + 薄膜友好”:CPI 膜厚通常在 50~100μm,通用设备的托架与压紧方式容易在测试前就把样品压出褶皱;DR-RC330-1 采用真空吸附平台 + 可调压紧,样品平整贴附后再施加摩擦,测试起点一致,数据才可比。
UTG 超薄柔性玻璃(表面硬化层)
CPI 无色聚酰亚胺膜
PET / PC 柔性基材
AF 防指纹涂层、AR 减反膜等表面处理层
折叠屏盖板贴合件(含 OCA 复合)
通用耐磨机按玻璃件/整机设计,载荷档位粗、行程不可细调,作用在 CPI 薄膜上容易压皱、压伤,测试还没开始样品已失效。
钢丝绒夹具面积与压紧力不标准,接触面不平整,同一片样品不同区域磨耗差异可达数倍。
折叠区(弯折半径 1.5~3mm)是耐磨最薄弱的位置,通用设备没有对应弧形夹具,只能测平整区,漏掉真实风险点。
测完只有“磨了多少次”,没有与雾度(ΔHaze)、疏油角联动的取样节点,无法给出可判定的失效结论。
| 摩擦介质 | 载荷 | 行程 / 频率 | 评价指标 | 对应失效 |
|---|---|---|---|---|
| #0000 钢丝绒(2cm×2cm) | 500g / 750g / 1000g | 40~50mm,60 次/min | 行程次数、ΔHaze、划痕宽度、是否露底 | 涂层发白、细划伤、露底 |
| 标准橡皮擦头 | 250~500g | 40mm,60 次/min | 水接触角(疏油角)、摩擦系数、外观 | AF 涂层磨穿、手感发涩 |
| 可选 #400 / #600 砂纸 | 250~1000g | 40~50mm | 磨穿次数、划痕深度 | 极端沙尘工况抗磨极限 |
| 钢丝绒 + 折叠区弧形夹具 | 250~500g | 弯折半径 1.5~3mm 匹配整机 | 折痕处裂纹、膜层剥离 | 折叠区耐磨薄弱点 |
ASTM D6279-2019(#0000 钢丝绒,750g / 40mm / 60 次/min)
ISO 5470(橡胶、钢丝绒耐磨试验方法)
T/GDEDIA 0005-2023(#0000 钢丝绒、2cm×2cm、1000g、50mm、60 次/min)
IEC 62715-6-3 / GB/T 38001.63(柔性显示器件 撞击与硬度试验)
GB/T 6739(铅笔硬度,可与耐磨项目配套)
材料级:CPI 涂布膜、UTG 原片
模组级:盖板 + OCA + 触控模组
整机级:折叠/直板手机平整区(折叠区需专用夹具)
先定标准再定参数:客户指定 ASTM D6279 就按 750g/40mm/60 次校准;指定 T/GDEDIA 0005 就按 1000g/50mm 校准,避免“设备参数与报告标准对不上”。
夹具面积必须可换(1cm² / 2cm×2cm),钢丝绒批次效期建议 ≤7 天,需按批次备货并做接触面平整度校验。
薄膜样品优先选真空吸附平台,机械压紧容易在装夹阶段引入褶皱,测试数据会失真。
行程与频率需独立可调,便于做速率敏感性对比(同一涂层在不同频率下的磨耗曲线并不线性)。
要求可导出“次数—时间”记录与取样节点照片,方便第三方检测机构复核与报告留档。
A:铅笔硬度测的是静态压痕抗性,钢丝绒耐磨测的是动态切削磨损。CPI 涂层常见的情况是铅笔硬度达标但钢丝绒几百次就发白,两者必须都做。
A:不建议。UTG 表面硬度高,可按 1000g/50mm 执行;CPI 膜薄且柔,建议从 500g 起做梯度,先确认基材不被压皱再提高载荷。
A:用弧形专项夹具,弯折半径按整机实际(常见 1.5~3mm)匹配,载荷降到 250~500g,重点看折痕处的裂纹萌生与膜层剥离。
A:行业常见判据:ΔHaze ≤3%、无露底、疏油角下降 ≤10°、划痕宽度不超过约定值;具体以客户技术协议或整机厂规范为准。
A:可以,行程、载荷、频率、计数四项均为可校准参数,出厂附参数实测记录,支持送第三方计量机构校准。
| 参数项 | 规格 |
|---|---|
| 摩擦行程 | 10~100mm 连续可调,定位精度 ±0.5mm |
| 摩擦载荷 | 100~1000g 砝码叠加(可选配至 2kg) |
| 往复频率 | 10~60 次/分钟,独立可调 |
| 计数范围 | 1~99,999 次,可设定中间取样节点 |
| 摩擦头 | 标准钢丝绒夹具(1cm² / 2cm×2cm)、橡皮擦头、砂纸头,快换结构 |
| 样品台 | 真空吸附 + 可调压紧,台面平整度 ≤0.02mm |
| 适用样品 | CPI 硬化膜、UTG、盖板模组(厚度 0.03~3mm) |
| 电源 / 气源 | AC220V 50Hz;0.4~0.6MPa(真空吸附) |
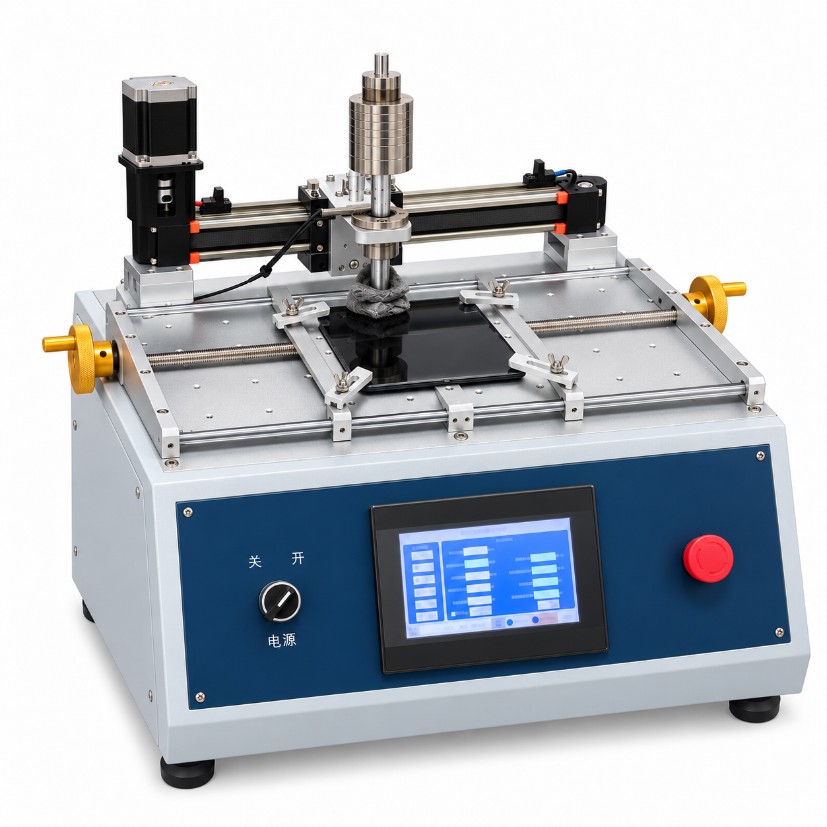
德瑞对每一台柔性屏专用试验设备提供从出厂到退役的全周期服务。设备出厂前完成整机连续老化与全参数标定,随机附出厂检测报告与参数曲线;精度指标达标,并支持客户指定第三方计量机构上门计量校准。
整机质保 12 个月,自验收合格之日起计;核心部件(压缩机、温控器、传感器、伺服驱动)延保至 24 个月。
出厂前 72 小时连续运行老化 + 全参数标定,随附出厂检测报告与实测曲线。
支持第三方计量校准:配合客户指定的计量院或第三方机构上门校准,提供校准接口、参数说明与现场协助,校准证书由第三方机构出具。
质保期内非人为损坏免费维修换件,控制程序终身免费升级。
2 小时内技术响应,24 小时内给出书面处理方案。
广东珠三角地区 24 小时内到场,省外 72 小时内到场;重大故障提供备用机或返厂加急通道。
标配远程协助接口,可远程读取运行曲线、报警记录与参数配置,多数异常远程即可定位。
免费上门安装调试(广东省内),现场完成空载与负载试运行、参数复核。
提供 2 天现场培训:日常操作、程序编辑、保养周期、常见报警处理,交付中文操作手册与保养清单。
常用易损件常备库存,承诺 10 年备件供应;易损件清单与更换周期随机交付。
磨头、钢丝绒、砂纸等耗材长期供应,常用规格现货,可按客户样品尺寸与曲率定制专用夹具。
随机提供标准比对样片,便于产线日常自校;磨头行程、载荷、频率三项参数可现场复核。
支持非标尺寸、特殊温区、专用夹具与非标程序定制,先出方案图与报价,确认后排产。
标准机型 25~35 个工作日交付,非标机型 45~60 个工作日交付。